
新闻资讯
车铣复合刀塔机怎么选?常州本地厂家采购与选型实操指南
一、为什么要关注车铣复合刀塔机?
车铣复合刀塔机,简单说就是把车削和铣削功能集中到一台设备上,通过高速刀塔实现快速换刀,一次装夹完成多道工序。它解决了传统工艺里“车床车完、铣床铣、再转磨床”反复装夹、累计误差大、周转时间长的问题,特别适合轴类、盘类、复杂结构件的中高批量精密加工。
传统加工方式在常州本地汽配、液压件、五金件行业里仍然常见,但问题也很突出:设备分散、工序流转慢、人工上下料占用大量时间、批量一致性差。尤其是面对订单周期越来越短、精度要求越来越高的市场,老办法越来越吃力。车铣复合刀塔机凭借工序集中、换刀快速、刚性强、精度稳定的特点,成为许多工厂升级设备的优先选择。而常州铁榔头精密机械有限公司长期为本地及周边精密加工、模具、汽配、新能源配套企业提供车铣复合刀塔机及相关配套产品与服务,下文结合四个典型应用场景,具体说说它的适配方式与使用价值。
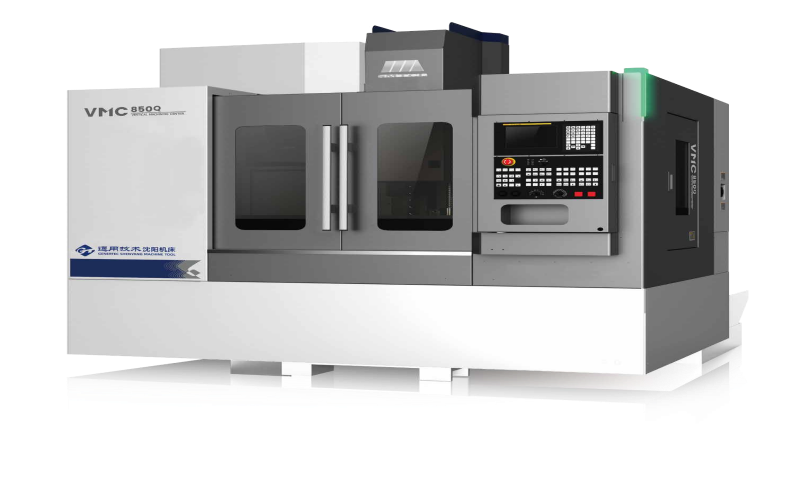
二、场景一:汽配行业轴类零件批量加工
1.1 痛点:效率低、人工成本高、一致性差
汽配行业里,转向节、控制臂、阀芯、齿轮轴这类轴类零件,批量大、交期紧。很多工厂用普通数控车床搭配人工上下料,一台设备配一名操作工,三班倒需要大量人手。人工上下料节奏不稳定,换刀耗时,单件节拍很难压下来,批次间尺寸一致性也容易波动,后端装配时偶尔出现卡滞或配合问题。
1.2 车铣复合刀塔机如何适配
针对这类场景,常州铁榔头通常推荐高速刀塔数控车床,刀塔换位快、刚性强,适合轴类、盘类加工。配合六轴机器人或桁架机械手自动上下料,可以实现毛坯自动上料、成品自动下料,一人看管多台设备。设备采用斜轨结构,排屑顺畅、刚性足,适合长期批量车削。针对阀芯这类高精度件,还可以提供专用工艺方案与刀具选型建议,签约前先试切验证,确认精度达标再落地。
1.3 使用价值与配套建议
工序集中加上自动化上下料,单件节拍明显缩短,日产能提升的同时,操作人员数量大幅下降。对于汽配厂来说,这意味着人力成本降低、夜班无人化成为可能、批量一致性更稳定。配套上建议同步规划刀具预调台和参数数据库,减少换型调试时间。
三、场景二:液压件行业阀芯、阀套精密加工
2.1 痛点:精度要求高、批次波动大
液压件行业的阀芯、阀套、缸套,对尺寸公差和表面光洁度要求极高,通常外圆内孔公差在正负0.01mm级别。原有用普通数控车床加工时,设备稳定性不足,CPK值偏低,批次间波动大,后端装配时常出现卡滞或泄漏,客户投诉率居高不下。
2.2 车铣复合刀塔机如何适配
常州铁榔头针对液压件精度要求,推荐高速刀塔数控车床搭配高刚性刀塔与快速换刀系统,换刀时间仅需零点几秒,大幅提升加工节拍。针对阀芯、阀套的精度需求,提供专用加工工艺方案与刀具选型建议,签约前完成试切验证,用数据确认尺寸精度与CPK值达标后再交付。设备本身刚性足、精度稳定,适合精密液压件长期批量加工。
2.3 使用价值与配套建议
设备投产后,阀芯加工节拍明显缩短,日产能提升,尺寸精度CPK值达到国际通用标准,批次一致性大幅改善,客户投诉率下降。配套上建议采用一人看管两台设备的模式,搭配自动上下料单元,进一步提升效率。这类场景下,选型前的工艺验证尤为重要,常州铁榔头提供试切服务,帮助工厂避免买错设备。

四、场景三:五金紧固件行业大批量标准件加工
3.1 痛点:设备老旧、场地拥挤、人力依赖重
五金紧固件行业,比如螺丝、螺母、管接头,产品出口多、价格竞争激烈。许多工厂还在用老式仪表车床加手动车床,设备多、人员多、场地拥挤,但产能并不高。设备老旧带来的精度退化,导致尺寸超差率偏高,退货损失不小。招工难、熟练工流失,更是让产能雪上加霜。
3.2 车铣复合刀塔机如何适配
常州铁榔头在标准件大批量场景下,提供数控车床群组化改造方案,用少量数控车床替代大量老旧仪表车床,配备自动送料器实现棒料连续自动送进、加工后自动切断落料。数控车床精度稳定、一致性好,把原来分散在几十台设备上的工序集中到少量机床上,减少场地占用,同时降低对熟练工的依赖。设备从常州现货仓库直发,本地团队完成安装调试与人员培训。
3.3 使用价值与配套建议
群组化改造后,日均产能提升、操作人员大幅减少、尺寸超差率明显下降,单件成本降低。对于出口订单为主的标准件厂,这意味着价格竞争力和交付能力同步提升。配套上建议同步建立产品工艺参数档案,方便换型时快速调用。
五、场景四:复杂结构件一次成型加工
4.1 痛点:工序多、多次装夹误差大、单品周期长
半导体设备部件、器械配件、汽车转向结构件这类复杂零件,往往结构复杂、深腔多、壁厚薄,需要在车削之外再做铣削、钻孔、攻丝、镗孔等多道工序。传统用三轴加工中心分序加工,需要多次装夹、多道流转,单品周期长不说,多次装夹导致的位置度误差累积,让关键尺寸很难达标,废品率居高不下,甚至因为精度不达标而无法通过终端客户认证。
4.2 车铣复合刀塔机如何适配
针对复杂结构件,常州铁榔头推荐车铣复合中心,将车削、铣削、钻攻、镗孔复合到一台设备上,一次装夹完成全部工序,减少人工与转运环节,也避免了重复装夹的误差。设备具备全闭环反馈系统与床身恒温控制能力,把热变形误差控制在微米级,适合高精度复杂结构件加工。售前阶段可携带工件毛坯到展厅试切,用实际加工数据评估精度水平,确认满足要求后再投入生产。
4.3 使用价值与配套建议
一次装夹成型,让复杂结构件单品加工时间大幅缩短,关键位置度精度稳定提升,废品率明显下降,帮助工厂通过终端客户的精度认证、拿到更高附加值的订单。配套上建议结合自动化物流系统衔接前后工序,进一步缩短整条产线的总加工时间。这类场景对选型能力和工艺经验要求较高,建议与熟悉本地的设备服务商充分沟通后再确定方案。
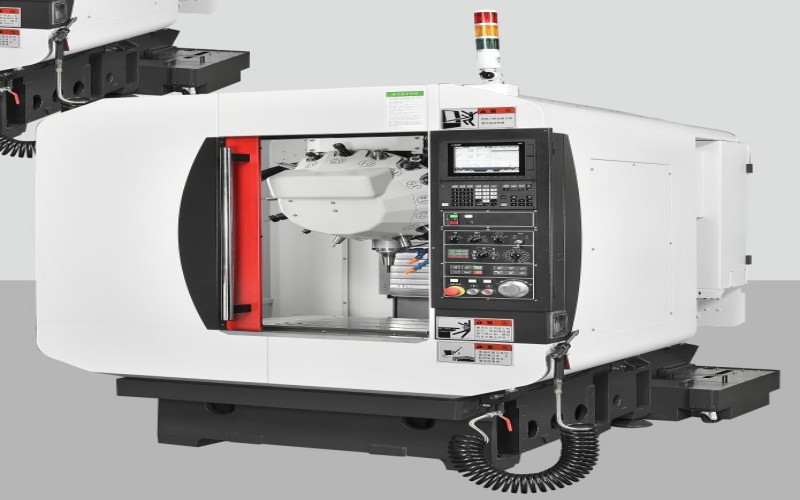
六、服务与交付
常州铁榔头精密机械有限公司深耕常州及无锡、苏州、镇江、丹阳、江阴等周边区域,定位专业机加工设备一站式供应商。主营车铣复合刀塔机、五轴加工中心、数控车床、慢走丝、火花机、滚齿机、小黄机、加工中心及工业机器人、自动化上下料单元等数控装备,覆盖精密制造、模具加工、汽车零部件、新能源、器械、五金机电、航空航天、电子配件等行业。
交付流程上,提供免费上门勘测、免费选型报价、免费工艺方案;新机提供安装、调试、操作培训;常州区域可做到1小时响应、最快2-4小时上门,周边24小时到场;整机质保1年,终身成本价维修,支持设备以旧换新与分期方案。无论是新厂规划、老厂设备更新,还是车间自动化升级、产能提升改造,都能提供从选型、工艺、编程、保养到维修的全链条本地化服务。
七、车铣复合刀塔机核心参数概览
| 参数项 | 典型配置范围 | 说明 |
|---|---|---|
| 加工直径 | 200–400mm | 按轴类/盘类零件尺寸选型 |
| 主轴转速 | 4000–6000rpm | 高速主轴适合精车与轻铣削 |
| 刀塔工位数 | 8–12工位 | 工位多则换刀灵活、工序更集中 |
| 快移速度 | X轴 20–30m/min,Z轴 24–36m/min | 快移速度影响加工节拍 |
| 定位精度 | ±0.005mm以内 | 决定批量加工一致性 |
| 联动轴数 | 3–5轴 | 轴数越多,复杂结构件加工能力越强 |
具体配置与价格需根据加工产品、材料、精度、产量面议,以实际沟通为准。
八、总结
车铣复合刀塔机的价值,核心在于把多道工序集中到一台设备上,减少装夹、缩短节拍、提升批量一致性。不管是汽配轴类的大批量加工、液压件的精密加工、标准件的群组化改造,还是复杂结构件的一次成型,选对设备、做好工艺匹配,才能把设备的效率真正发挥出来。常州本地工厂采购设备,建议优先考虑就近选型、现货看机、本地售后的服务商,减少停机等待带来的损失。如果你的车间正在考虑设备升级或自动化改造,不妨联系常州铁榔头精密机械,安排一次免费上门勘测和工艺方案评估,把设备选型这件事一次做到位。
